Inicio / Blog / Noticias de la industria / Industrias de extrusión de aluminio: procesos, aplicaciones y cómo elegir un proveedor
Noticias de la industria


Las industrias de extrusión de aluminio ya no se limitan a empujar metal caliente a través de una matriz. Las cadenas de suministro más confiables comparten una característica: un único socio que controla el diseño de matrices, la extrusión, el tratamiento térmico, el acabado de superficies y el mecanizado final. Para un comprador, esto reduce la acumulación de tolerancias y acorta el tiempo de calificación. La conclusión práctica es simple: al comparar proveedores, evalúe todo el ciclo de producción, no solo el tamaño de la prensa de extrusión.
Conclusión clave: Dar al menos tanta importancia a las capacidades posteriores como al tonelaje de prensa. La fabricación interna de troqueles, los hornos de envejecimiento y el mecanizado CNC son a menudo los que convierten un perfil extruido en un componente listo para producción.
En esencia, la extrusión de aluminio es un proceso de conformado en caliente. Un tocho precalentado se empuja a través de una matriz bajo alta presión, produciendo un perfil continuo con una sección transversal fija. La competitividad industrial, sin embargo, depende de lo que suceda en torno a ese paso. Un proveedor que no pueda controlar el ciclo térmico completo tendrá dificultades para ofrecer una precisión dimensional y propiedades mecánicas consistentes.
Cada etapa es una fuente potencial de variación. Por ejemplo, la temperatura del troquel cambia la calidad de la superficie, la velocidad de enfriamiento afecta la dureza y el tiempo de envejecimiento determina la diferencia entre un perfil T5 blando y un perfil T6 más duro. Muchos ingenieros seleccionan la aleación sobre el papel, pero luego descubren que el control del proceso del proveedor tiene una mayor influencia en el comportamiento real de los componentes.
Para los marcos utilizados en líneas de montaje y sistemas de manipulación de materiales, los ingenieros rara vez necesitan aleaciones exóticas. Necesitan secciones rectas y dimensionalmente consistentes. Es por eso que muchos especificadores estandarizan perfiles industriales de extrusión de aluminio Producido con tolerancias estrictas y disponible en una variedad de tamaños estándar.
 Proveedores de perfiles de extrusión de aluminio industrial, fábrica personalizada Como proveedores de perfiles de extrusión de aluminio industrial y fábrica de perfiles de extrusión de aluminio industrial en China, Jianbang ofrece productos personalizados... Ver producto →
Las hojas de datos enumeran la resistencia y el alargamiento, pero no muestran cómo se comporta una aleación durante la soldadura, el anodizado o el doblado. La siguiente tabla compara las aleaciones de extrusión comunes utilizadas en las industrias de extrusión de aluminio, con rangos típicos de límite elástico.
En la práctica, una aleación de mayor resistencia no siempre es la mejor opción. Si el perfil debe curvarse o anodizarse, una aleación moderada como la 6063 puede producir una mejor superficie y un costo total menor.
En todas las industrias de extrusión de aluminio, la demanda se concentra en la edificación y la construcción, la automoción y las nuevas energías. La construcción sigue siendo el segmento más grande porque los muros cortina, los marcos de ventanas y las secciones estructurales dependen del aluminio extruido. La automoción y las nuevas energías se han convertido en las áreas de más rápido crecimiento a medida que los fabricantes cambian a estructuras ligeras.
El almacenamiento de energía es una aplicación particularmente interesante porque los marcos de los paquetes de baterías combinan paredes delgadas, alta rigidez y tolerancias de ensamblaje estrictas. Muchos fabricantes ahora confían en perfiles de aluminio para baterías de almacenamiento de energía para cumplir objetivos estructurales y térmicos.
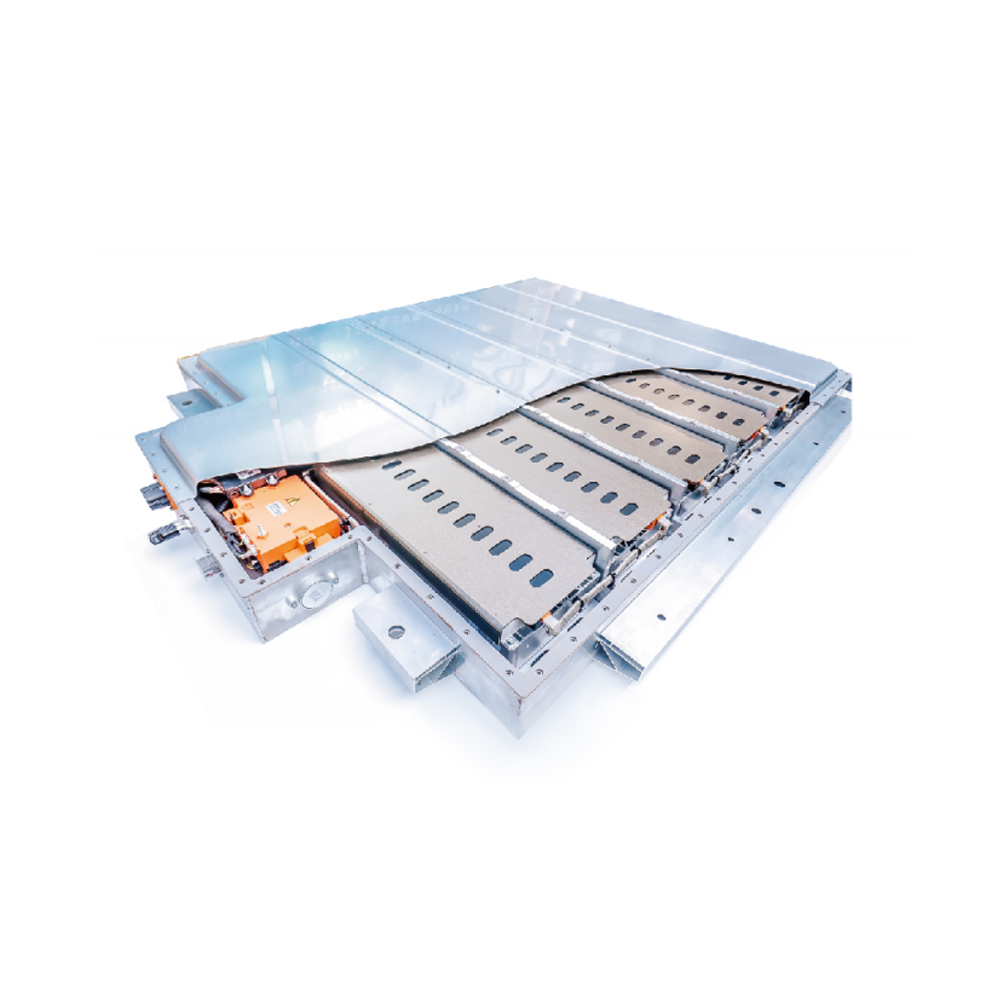 Extrusión de aluminio para fabricantes de paquetes de baterías de almacenamiento de energía, fábrica - Jia Jianbang es una fábrica y fabricante de extrusión de aluminio para baterías de almacenamiento de energía en China, extrusión de aluminio personalizada para energía... Ver producto →
Para obtener una visión más amplia del cambio automovilístico, consulte Cómo se está adoptando la extrusión de aluminio en automóviles y vehículos de nueva energía. .
Un proceso de abastecimiento estructurado evita sorpresas costosas. El siguiente flujo de trabajo funciona para la mayoría de los programas de extrusión de aluminio, desde secciones arquitectónicas simples hasta componentes automotrices complejos.
Decida si el perfil soportará cargas estructurales, se enfrentará a la exposición al aire libre o requerirá una limpieza frecuente. Esto estrecha la aleación y el temple.
Utilice la tabla de datos de arriba. No especifique una aleación de mayor resistencia que la necesaria si el requisito principal es la calidad de la superficie o la soldabilidad.
Involucre al fabricante de troqueles temprano. La uniformidad del espesor de la pared y la posición de las líneas de troquel cambian las tolerancias alcanzables y el coste final.
Inspeccione la rectitud, la torsión, el acabado de la superficie y la dureza antes de aprobar. un proveedor de extrusión de aluminio integrado verticalmente Puede iterar rápidamente porque el diseño, la matriz, la extrusión y las pruebas están bajo un mismo techo.
Coordine anodizado, recubrimiento en polvo, corte y CNC con el programa de extrusión. Para piezas perforadas, fresadas o roscadas, pregunte si el mismo sistema puede funcionar mecanizado CNC de piezas automotrices .
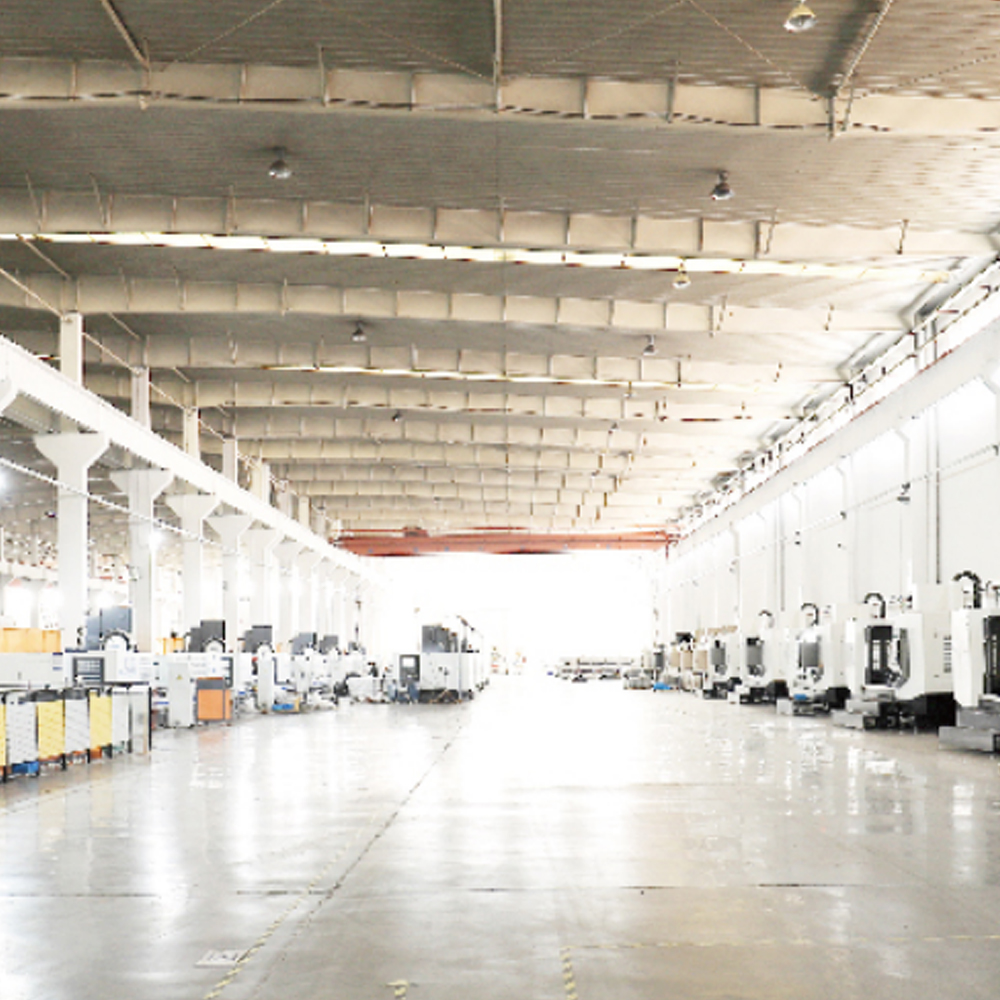 Fabricantes de mecanizado CNC de piezas automotrices, fábrica - Jiangyin Jianbang Alumin Jianbang es un fabricante y una fábrica de mecanizado CNC de piezas automotrices en China, mecanizado CNC de piezas automotrices personalizadas en línea, P... Ver producto →
Alinee el embalaje, los programas de existencias y la trazabilidad de los materiales antes de que aumente la producción.
Los perfiles de aluminio a menudo reciben mantenimiento sólo cuando un revestimiento comienza a desvanecerse o el marco de una ventana comienza a tener fugas. En aplicaciones al aire libre, la contaminación diaria y los depósitos de sal pueden reducir la vida útil de una superficie anodizada o con recubrimiento en polvo. El programa de mantenimiento más eficaz es simple: limpiar con un detergente suave y agua a intervalos regulares, evitar las almohadillas abrasivas e inspeccionar las juntas y los orificios de drenaje en las secciones del muro cortina.
Para proyectos industriales y estructurales, el cumplimiento es tan importante como el mantenimiento. Normas de referencia como EN 755 o ASTM B221 definen tolerancias dimensionales y propiedades mecánicas para el aluminio extruido. Los clientes de automóviles pueden requerir documentación IATF 16949 y PPAP. Los nuevos proyectos de energía y movilidad eléctrica a menudo necesitan una trazabilidad completa desde el lote de palanquilla fundida hasta el lote de extrusión. Un socio de extrusión capacitado debería poder proporcionar certificados de materiales, registros de acabado superficial e informes de inspección sin realizar una solicitud especial.


Derechos de autor © 2025 Jiangyin Jianbang Aluminio Co., Ltd.
Todos los derechos reservados.
 Fabricantes de extrusiones de aluminio
Proveedores de perfiles de aluminio