Inicio / Blog / Noticias de la industria / Extrusiones de rieles de aluminio: guía de selección de perfiles, tolerancias y aleaciones
Noticias de la industria


Un integrador de una línea de montaje rechazó una vez 600 metros de vía con ranura en T de la serie 40 porque la abertura de la ranura se había desplazado a 8,35 mm frente a un nominal de 8,20 mm. Los soportes todavía se deslizaban a lo largo del perfil, las levas anti-juego no encajaban y hubo que reelaborar seis estaciones in situ antes de poder cerrar la línea.
Las extrusiones de orugas rara vez fallan por su resistencia. Fallan en la geometría de las ranuras, la rectitud y la consistencia del temple. Haga bien esos tres y un perfil durará más que la máquina a la que está atornillado. Si se equivocan, ninguna mejora de la aleación salvará el proyecto.
Especifique el sistema de ranuras y la clase de tolerancia antes de nombrar una aleación, luego bloquee la rectitud por metro y el espesor de anodizado en la orden de compra. Esos cuatro números deciden el ajuste, la vida útil y el costo de reelaboración. Todo lo demás en la especificación es secundario.
Una extrusión de vía es un perfil hueco o semihueco cuya función principal es guiar, transportar o sujetar algo a lo largo de una trayectoria lineal. La familia es más amplia que el marco con ranura en T que la mayoría de los ingenieros imaginan: rieles para ventanas y puertas corredizas, rieles para cortinas, rieles guía para transportadores, rieles para asientos de tránsito ferroviario, canales para portaequipajes y porta baterías, todos se encuentran en la misma categoría.
La elección predeterminada. Se extruye rápidamente, se anodiza uniformemente y se mecaniza limpiamente, y cubre la mayoría de los trabajos de marcos, muebles y vías arquitectónicas.
Notablemente más fuerte con buena calidad de extrusión. La elección habitual para el tránsito ferroviario, tramos largos sin soporte y vías estructurales para automóviles.
Mayor resistencia nuevamente, pero la geometría de ranura compleja es más difícil de llenar y el anodizado puede parecer irregular. Resérvelo para vagones mecanizados en lugar de vías largas.
Un proveedor que posee su taller de troqueles, sus prensas y sus tanques de anodizado puede ajustar la dimensión de una ranura sin la participación de un tercero, lo cual es importante cuando un prototipo se corta dos veces antes de su aprobación. Nuestro perfil de planta explica cómo esas etapas se conectan bajo un mismo techo.
Las figuras siguientes son típicas de la extrusión comercial. Confirme los valores reales en el certificado de la fábrica para cada serie antes de publicar un dibujo, porque las ventanas de templado se mueven entre prensas y formas de perfil.
En una extrusión de carril cortada, anodizada y lista para montar, el metal en sí cuesta cerca de la mitad de la factura. Ese único hecho impulsa la mayoría de las decisiones de compra que vale la pena tomar.
Se siguen dos consecuencias. Un aumento del uno por ciento en el precio de la palanquilla supera un aumento del cinco por ciento en la línea de anodizado, así que negocie el metal y la asignación de chatarra antes de buscar descuentos en recubrimientos. Y un incumplimiento de tolerancia es la partida más costosa de todas: un lote rechazado ya ha consumido metal, revestimiento y flete, y su reelaboración generalmente agrega entre un ocho y un quince por ciento al costo unitario efectivo.
En una cartera de pedidos industriales mixta, la demanda de perfiles de vía se divide más o menos así.
La automatización industrial es el bloque más grande y se comporta de manera diferente al resto. Los compradores realizan pedidos con una cadencia mensual a partir del mismo dibujo, por lo que la repetibilidad de la ranura y el revestimiento importan mucho más que el precio más bajo en el primer pedido.
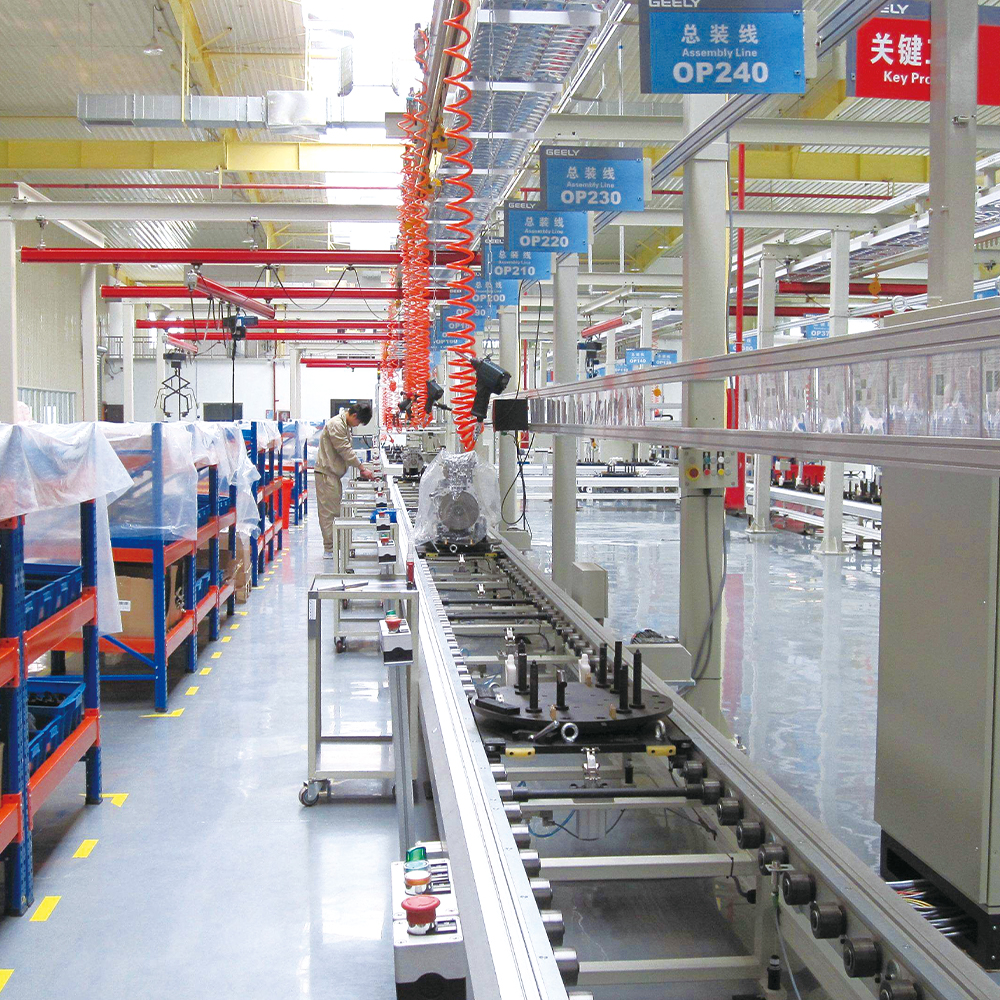 Perfiles de aluminio de línea de montaje industrial Perfiles de aluminio de línea de montaje industrial are the backbone of modern manufacturing, providing a lightweight, durable, and highly flexible solution for efficient produ... Ver producto →
El transporte ferroviario se encuentra en el otro extremo. Los volúmenes son bajos, la calificación es larga y un perfil aprobado para un programa generalmente permanece sin cambios durante años.
 Perfiles de tránsito ferroviario de aluminio Riel conductor de tren de alta velocidad, perfil de viga de motor de puerta, perfil de rejilla, panel de puerta blindado, portaequipajes, etc. Los perfiles de tránsito ferroviario de aluminio están diseñados para redef... Ver producto →
Las aplicaciones de construcción y energía se encuentran en el medio. Los rieles para ventanas y puertas corredizas compiten en precio y acabado, mientras que los perfiles de montaje fotovoltaico y de paquetes de baterías se juzgan por su consistencia dimensional y su rendimiento contra la corrosión durante una vida útil medida en décadas.
Comience con la carga del peor de los casos y la longitud sin soporte. Un carro de 3 kg sobre 1,5 m y un carro de 40 kg sobre 4 m no utilizarán el mismo perfil, independientemente de lo que indique el catálogo.
Serie 20 para marcos y gabinetes livianos, serie 40 para protecciones de máquinas y estaciones de trabajo, serie 45 o un perfil de riel dedicado para carros que se mueven diariamente bajo carga.
Sólo ahora, una vez asentada la geometría. Las luces largas y las cargas dinámicas justifican el 6005A-T6; Las vías arquitectónicas y de estructura están bien atendidas por 6063-T5.
Las tolerancias comerciales generales se adaptan al marco. Los carros guiados y los perfiles de tránsito ferroviario necesitan un control más estricto de las ranuras y una rectitud de 0,5 mm por metro, medida en toda su longitud y no en una muestra.
anodizado at 10 to 12 micrometres is enough indoors; 15 micrometres or more is worth specifying outdoors or in humid plants. Where a carriage slides daily, add a liner or hard anodising rather than trusting a decorative coating.
Longitudes de fresado, cortadas a medida, mecanizadas o ensambladas. Los perfiles que van directamente a una celda de mecanizado ahorran manipulación, pero sólo si el dibujo ya lleva el dato y las creces de mecanizado.
Los perfiles de carril que se mueven directamente hacia el mecanizado necesitan la referencia, la cara de sujeción y la tolerancia acordada antes de cortar el troquel. El mismo principio se establece en nuestra nota sobre perfiles de aluminio industriales en mecanizado CNC .
Un troquel de pista dedicado suele costar entre 1.500 y 4.000 dólares estadounidenses, dependiendo del tamaño y la complejidad, y normalmente se amortiza en el primer pedido en lugar de cobrarlo nuevamente en las repeticiones.
La aritmética es simple. Si un riel personalizado reemplaza dos perfiles estándar más un espaciador mecanizado, el ahorro en tiempo de ensamblaje por sí solo a menudo amortiza la matriz con una producción de entre tres y cinco toneladas. Por debajo de ese volumen, los perfiles estándar con mecanizado suelen ser más económicos; encima, un troquel dedicado te permite controlar la ranura, la pared y el acabado en una sola pieza.
 Proveedores de Personalización de moldes de extrusión de aluminio Los moldes de extrusión de aluminio personalizados brindan una precisión inigualable, lo que permite a los fabricantes lograr geometrías complejas con tolerancias estrictas. A diferencia de los moldes estándar, que m... Ver producto →
La documentación es donde muchos proyectos fracasan silenciosamente. Un proveedor que pueda rastrear un número de calor hasta la prensa y el lote de anodizado resolverá una disputa en días en lugar de semanas, y esa trazabilidad vale más que una pequeña diferencia de precio en el pedido.
Coloque cuatro números en el dibujo: la abertura de la ranura, el espesor de la pared, el límite de rectitud y el espesor del revestimiento. Todo lo demás en las especificaciones se puede discutir con su proveedor. Esos cuatro deciden si la pista funciona cuando llega al sitio.

Derechos de autor © 2025 Jiangyin Jianbang Aluminio Co., Ltd.
Todos los derechos reservados.
 Fabricantes de extrusiones de aluminio
Proveedores de perfiles de aluminio


